-
+86-411-8671 8039
- sales@brightmetal.cn
+86-411-8671 8039
2026-10-08
Анализ структуры внутри чугунной отливки является критическим этапом обеспечения надежности промышленных компонентов. В 2026 году требования к integrity (целостности) металлических изделий достигли беспрецедентного уровня из-за ужесточения норм безопасности в энергетике и тяжелом машиностроении. Поверхностный осмотр больше не гарантирует отсутствие скрытых пороков. Закупщики и инженеры должны понимать, что происходит в толще металла: распределение графита, наличие микропор, раковин или включений шлака. Именно внутренняя структура определяет способность детали выдерживать циклические нагрузки, давление до 10 МПа и экстремальные температурные перепады. Игнорирование внутренних дефектов приводит к катастрофическим отказам оборудования, простоям производственных линий и многомиллионным убыткам. Поэтому современные стандарты, такие как ISO 9001:2015 и директива TUV PED, требуют применения неразрушающих методов контроля (НК) на всех этапах жизненного цикла изделия.
Чугун — это сложный сплав железа с углеродом (более 2,14%), кремнием, марганцем, серой и фосфором. Процесс кристаллизации чугуна существенно отличается от стали. При остывании расплава формируется матрица (ферритная, перлитная или аустенитная) и графитные включения. Именно взаимодействие этих фаз создает уникальные свойства материала, но также является источником потенциальных проблем.
Когда мы говорим о том, что находится внутри чугунной отливки, мы рассматриваем три основные зоны риска:
Инженерный опыт показывает, что большинство внутренних дефектов закладывается еще на этапе плавки и разливки. Например, температура чугуна ниже 1350°C повышает вязкость, затрудняя всплытие шлака, а выше 1450°C может привести к чрезмерному поглощению газов атмосферой печи. Баланс здесь тонкий, и только автоматизированные системы контроля, внедренные на передовых предприятиях, позволяют держать этот параметр в узком коридоре допусков.
Для эффективного контроля необходимо четко классифицировать то, что можно обнаружить внутри чугунной отливки. В международной практике 2026 года используется единый подход, коррелирующий с ГОСТ 19200 и ISO 945.
Это полости с гладкой поверхностью, заполненные газом. Они могут быть одиночными или групповыми. В высокопрочном чугуне (ВЧ/SGI) даже мелкие поры снижают усталостную прочность на 15-20%. Для клапанов, работающих под давлением, наличие сквозной пористости является браком категории А.
Раковины — это крупные пустоты неправильной формы с шероховатыми стенками. Рыхлота (микроскопическая пористость) представляет собой сеть мельчайших каналов. Последняя особенно опасна для герметичных деталей, таких как корпуса насосов или гидрораспределители, так как вызывает течь под давлением, которую трудно локализовать визуально.
В отличие от поверхностных трещин, внутренние часто идут вдоль границ зерен или через графитные включения. Они возникают из-за термических напряжений при неравномерном охлаждении толстых и тонких сечений. Обнаружить их без ультразвука или рентгена практически невозможно до момента разрушения детали.
Шлаковые включения имеют неправильную форму и темный цвет на изломе. Песчаные включения (пригар) образуются при эрозии формы потоком металла. Эти дефекты резко снижают механическую обработку: инструмент быстро тупится, натыкаясь на абразивные частицы внутри металла.
| Тип дефекта | Причина возникновения | Метод обнаружения | Влияние на эксплуатацию |
|---|---|---|---|
| Газовая пористость | Высокая влажность формы, плохая дегазация | Рентген, УЗК | Снижение прочности, риск утечек |
| Усадочная раковина | Дефицит питания, быстрое охлаждение | УЗК, Рентген | Хрупкое разрушение под нагрузкой |
| Шлаковые включения | Нарушение технологии плавки, окисление | Рентген, Металлография | Трудность мехобработки, снижение ресурса |
| Внутренние трещины | Термические напряжения, состав сплава | УЗК, Капиллярный контроль (для выходных) | Катастрофический отказ без предупреждения |
Чтобы гарантировать качество того, что скрыто внутри чугунной отливки, современная промышленность использует комплекс методов НК. Выбор метода зависит от геометрии детали, требуемой чувствительности и экономической целесообразности.
Наиболее распространенный метод для выявления внутренних неоднородностей. Ультразвуковая волна проходит через металл и отражается от границ раздела сред (металл-воздух в порах или раковинах).
Преимущества: Высокая проникающая способность (до нескольких метров), точное определение глубины залегания дефекта.
Ограничения: Сложность контроля деталей со сложной геометрией и грубой структурой (серый чугун с пластинчатым графитом сильно рассеивает сигнал).
Позволяет получить двумерное изображение внутренней структуры. Рентгеновские лучи ослабляются в местах наличия пустот или включений меньшей плотности.
Преимущества: Наглядность, возможность архивирования снимков, высокая чувствительность к объемным дефектам (поры, раковины).
Ограничения: Высокая стоимость оборудования, требования радиационной безопасности, меньшая эффективность для выявления плоскостных дефектов (трещин), ориентированных параллельно лучу.
Вершина технологий 2026 года. Позволяет построить 3D-модель внутренней структуры детали с микронной точностью. Это единственный способ увидеть реальное распределение дефектов внутри чугунной отливки без её разрушения. Применяется для критически важных компонентов турбин, прецизионных корпусов клапанов и ответственных узлов станкостроения.
Теория контроля бессмысленна без привязки к реальному производству. Рассмотрим, как эти принципы реализуются на практике ведущими производителями. ООО «Далянь Хуэйсиньхао Технология Обработки Металлов Давлением», базирующееся в Даляне (Китай), демонстрирует подход, который стал отраслевым стандартом для экспортных поставок в ЕС и США.
Основанная в 1980 году, компания прошла путь от небольшого литейного цеха до высокотехнологичного холдинга с четырьмя производственными базами и штатом в 700 человек. Их опыт показывает, что контроль начинается не в лаборатории, а в плавильном отделении.
Качество внутренней структуры закладывается химическим составом. Специалисты «Далянь Хуэйсиньхао» используют спектрометры экспресс-анализа для корректировки состава чугуна (серого или высокопрочного) непосредственно в печи. Строгий контроль содержания серы и фосфора предотвращает образование хрупких фаз и шлаковых включений.
Перед заливкой сложных деталей, таких как чугунная передняя бабка или корпус клапана, проводится компьютерное моделирование процесса кристаллизации. Это позволяет предсказать зоны возможного образования усадочных раковин и оптимизировать систему литников. Автоматизированные линии формовки обеспечивают стабильную плотность формы, что минимизирует риск газовой пористости.
Именно здесь проверяется, что находится внутри чугунной отливки. Компания оснащена собственными лабораториями неразрушающего контроля:
Благодаря сертификации по ISO 9001:2015 и ISO 14001:2015, каждый этап документируется. Для заказчика это означает прозрачность: он получает не просто деталь, а паспорт качества с данными о внутренней структуре. Продукция компании, включая алюминиевые сплавы и сварные детали, поставляется в Германию, США, Японию и Австралию, где требования к внутренним дефектам крайне жесткие.
Понимание того, что может скрываться внутри чугунной отливки, помогает правильно выбрать материал и поставщика для конкретной задачи.
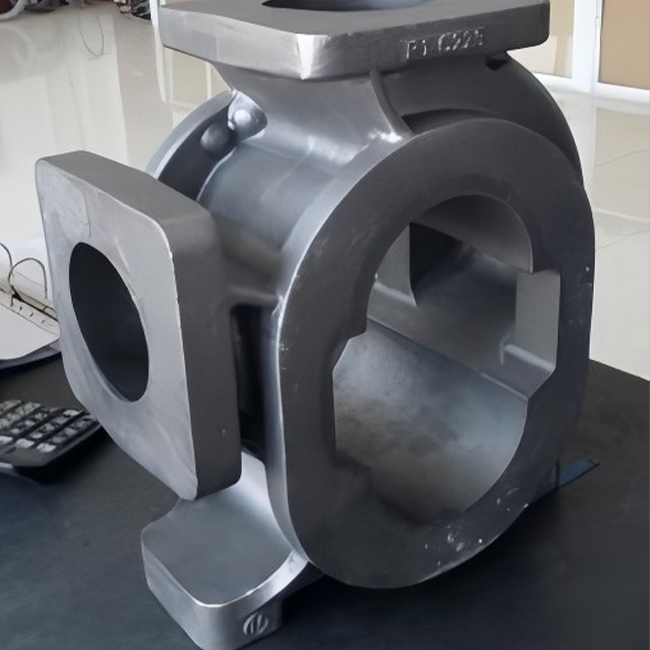
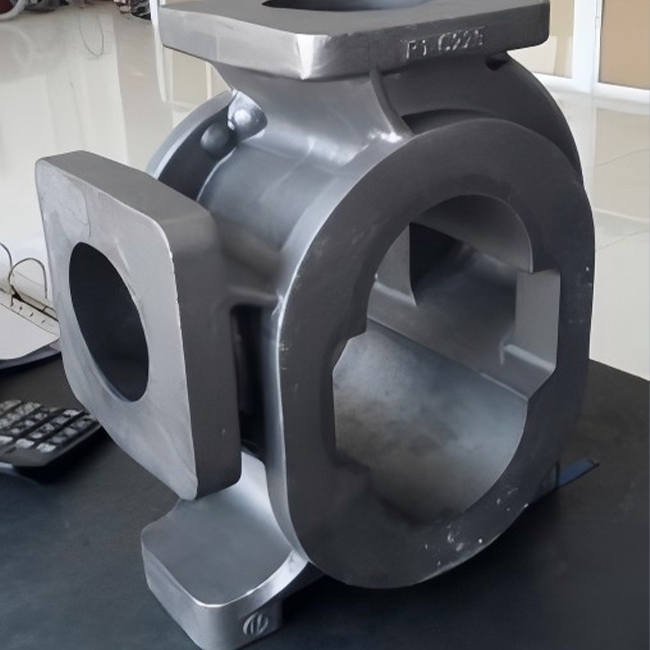
Здесь ключевой параметр — герметичность и стойкость к давлению. Корпуса клапанов из чугуна должны быть свободны от сквозной пористости. Даже микроскопические каналы внутри металла могут стать причиной утечки агрессивных сред. Стандарты API и ГОСТ требуют 100% УЗК или гидроиспытаний. Предприятия, такие как «Далянь Хуэйсиньхао», специализирующиеся на чугунных клапанах, уделяют этому особое внимание, используя модифицированные сплавы с улучшенной жидко-текучестью.
Для станин станков, передних бабок и оснований важна вибропоглощающая способность и геометрическая стабильность. Внутренние напряжения и неоднородность структуры приводят к «ведению» детали со временем. Серый чугун с пластинчатым графитом предпочтителен здесь, но требуется контроль отсутствия крупных раковин в зонах крепления направляющих. Механическая обработка таких деталей выявляет скрытые дефекты, если контроль был проведен некачественно.
Детали для ветроэнергетики работают под высокими циклическими нагрузками. Усталостная трещина часто зарождается на внутреннем дефекте (пора или включение). Поэтому для корпусов редукторов и элементов крепления применяется высокопрочный чугун (ВЧ) с обязательным контролем чистоты по неметаллическим включениям. Использование прецизионного литья и последующего УЗ-контроля является стандартом отрасли.
При закупке промышленных отливок важно понимать, какой метод контроля применим для вашей детали. Не всегда самый дорогой метод является лучшим.
| Критерий | Ультразвук (УЗК) | Рентген (RT) | Капиллярный (PT) |
|---|---|---|---|
| Глубина контроля | До 3-5 метров | До 100-200 мм (зависит от мощности) | Только поверхность |
| Тип выявляемых дефектов | Объемные и плоскостные внутренние | Преимущественно объемные (поры, раковины) | Поверхностные трещины |
| Стоимость | Средняя | Высокая | Низкая |
| Скорость проверки | Высокая | Низкая (требуется проявка/обработка) | Средняя |
| Применимость к чугуну | Затруднена для серого чугуна (шум) | Отличная для всех видов чугуна | Не выявляет внутренние дефекты |
Инженерная рекомендация: Для массовых деталей из серого чугуна оптимальна комбинация визуального контроля и выборочного рентгена. Для ответственных деталей из высокопрочного чугуна и стали обязателен УЗК. Если критична герметичность (клапаны, насосы), добавьте гидроиспытания.
Закупщики и технические специалисты часто допускают ошибки, оценивая качество литья. Вот чего следует избегать:
Вопрос: Можно ли исправить внутренний дефект в чугунной отливке?
Ответ: Мелкие дефекты в нефункциональных зонах иногда допускается заваривать (для чугуна это сложный процесс, требующий предварительного подогрева и специальных электродов), но для ответственных деталей под давлением ремонт внутренних раковин обычно запрещен стандартами. Деталь идет в переплав.
Вопрос: Какой метод лучше всего выявляет поры внутри чугуна?
Ответ: Рентгеновская дефектоскопия наиболее наглядна для пор. Однако для глубоких слоев толстостенных деталей эффективнее ультразвук, если структура чугуна позволяет (например, высокопрочный чугун).
Вопрос: Влияет ли размер отливки на вероятность внутренних дефектов?
Ответ: Да. Чем массивнее отливка, тем выше риск усадочных раковин и внутренних напряжений из-за неравномерного охлаждения. Такие детали требуют особых режимов термообработки и усиленного питания при литье.
Вопрос: Почему внутри чугунной отливки могут быть разные структуры?
Ответ: Это явление называется ликвацией или разной степенью охлаждения. Поверхность остывает быстро (мелкое зерно), центр медленно (крупное зерно). Это нормально, но градиент свойств должен находиться в пределах, оговоренных в чертеже.
Контроль того, что находится внутри чугунной отливки, является фундаментом надежности промышленного оборудования. В 2026 году недостаточно просто купить деталь; необходимо убедиться в её внутренней целостности. Выбирайте поставщиков, которые инвестируют в современные методы неразрушающего контроля и имеют прозрачную систему менеджмента качества.
ООО «Далянь Хуэйсиньхао Технология Обработки Металлов Давлением» предлагает комплексный подход к решению этих задач. Благодаря 40-летнему опыту, четырем производственным базам и сертификации по международным стандартам (TUV PED, ISO), компания гарантирует стабильное качество как поверхностного слоя, так и внутренней структуры отливок. Будь то сложные корпуса клапанов, передние бабки для станков или детали для ветроэнергетики, каждый элемент проходит строгий многоступенчатый контроль.
Не рискуйте надежностью вашего проекта. Доверьте производство ответственных чугунных и стальных отливок профессионалам с доказанной экспертизой.
Готовы обсудить техническое задание?
Свяжитесь с нами для получения консультации по выбору материалов, расчету стоимости и организации контроля качества ваших будущих отливок.
Получить коммерческое предложение и технические характеристики